
Une fuite au droit d’un raccord, une naissance qui suinte ou une fissure sur un développé de gouttière ne condamnent pas forcément l’ensemble de l’installation. Sur une gouttière zinc, une soudure bien menée permet de retrouver un assemblage durable, propre et parfaitement étanche, à condition de respecter la logique du matériau. Le zinc ne se travaille pas comme l’acier ni comme le cuivre : il demande une chauffe maîtrisée, une surface préparée sans approximation et un métal d’apport compatible avec la zinguerie.
La réussite tient rarement à un seul geste. Elle repose sur l’enchaînement correct entre nettoyage, décapage, maintien des pièces, réglage du fer ou du chalumeau, puis contrôle du cordon après refroidissement. Pour une réparation gouttière comme pour un assemblage neuf, la méthode la plus sûre reste le brasage tendre, souvent appelé à tort soudure pure. C’est ce qui permet d’obtenir une liaison étanche sans détériorer la feuille de zinc, dont le point de fusion reste bien plus élevé que celui du métal d’apport.
En bref
- La plupart des travaux de soudure zinc sur gouttière reposent sur un brasage tendre entre 230 et 250 °C.
- La qualité du joint dépend d’abord du nettoyage, du décapage et du séchage complet des surfaces.
- Un bon choix de matériel soudage limite les surchauffes et évite de percer le zinc.
- Les zones à traiter le plus souvent sont les jonctions, les angles, les naissances et les petites fissures.
- La maîtrise du chauffage zinc reste le point décisif pour obtenir un cordon continu et adhérent.
- Les règles de sécurité soudure ne se discutent pas : gants, lunettes, ventilation et support stable sont indispensables.
- Souder une gouttière en zinc : comprendre le principe avant d’intervenir
- Quel matériel choisir pour souder du zinc sans détériorer la gouttière
- Préparation des surfaces : l’étape qui décide de la tenue du joint
- Techniques de soudage sur gouttière en zinc : gestes, température et progression
- Réparer une gouttière en zinc fissurée ou percée avec une méthode durable
- Sécurité et erreurs fréquentes lors d’une soudure de gouttière en zinc
- Faire durer la soudure et préserver l’étanchéité de la gouttière dans le temps
Souder une gouttière en zinc : comprendre le principe avant d’intervenir
Une gouttière en zinc fonctionne dans un environnement sévère : eau stagnante ponctuelle, alternance chaud-froid, dilatations, pollution atmosphérique et parfois embruns en façade exposée. Si le joint d’assemblage est mal exécuté, la fuite apparaît rarement tout de suite. Elle peut se révéler après quelques cycles de gel et de dilatation, lorsque le raccord commence à se fissurer ou à se décoller sur ses bords.
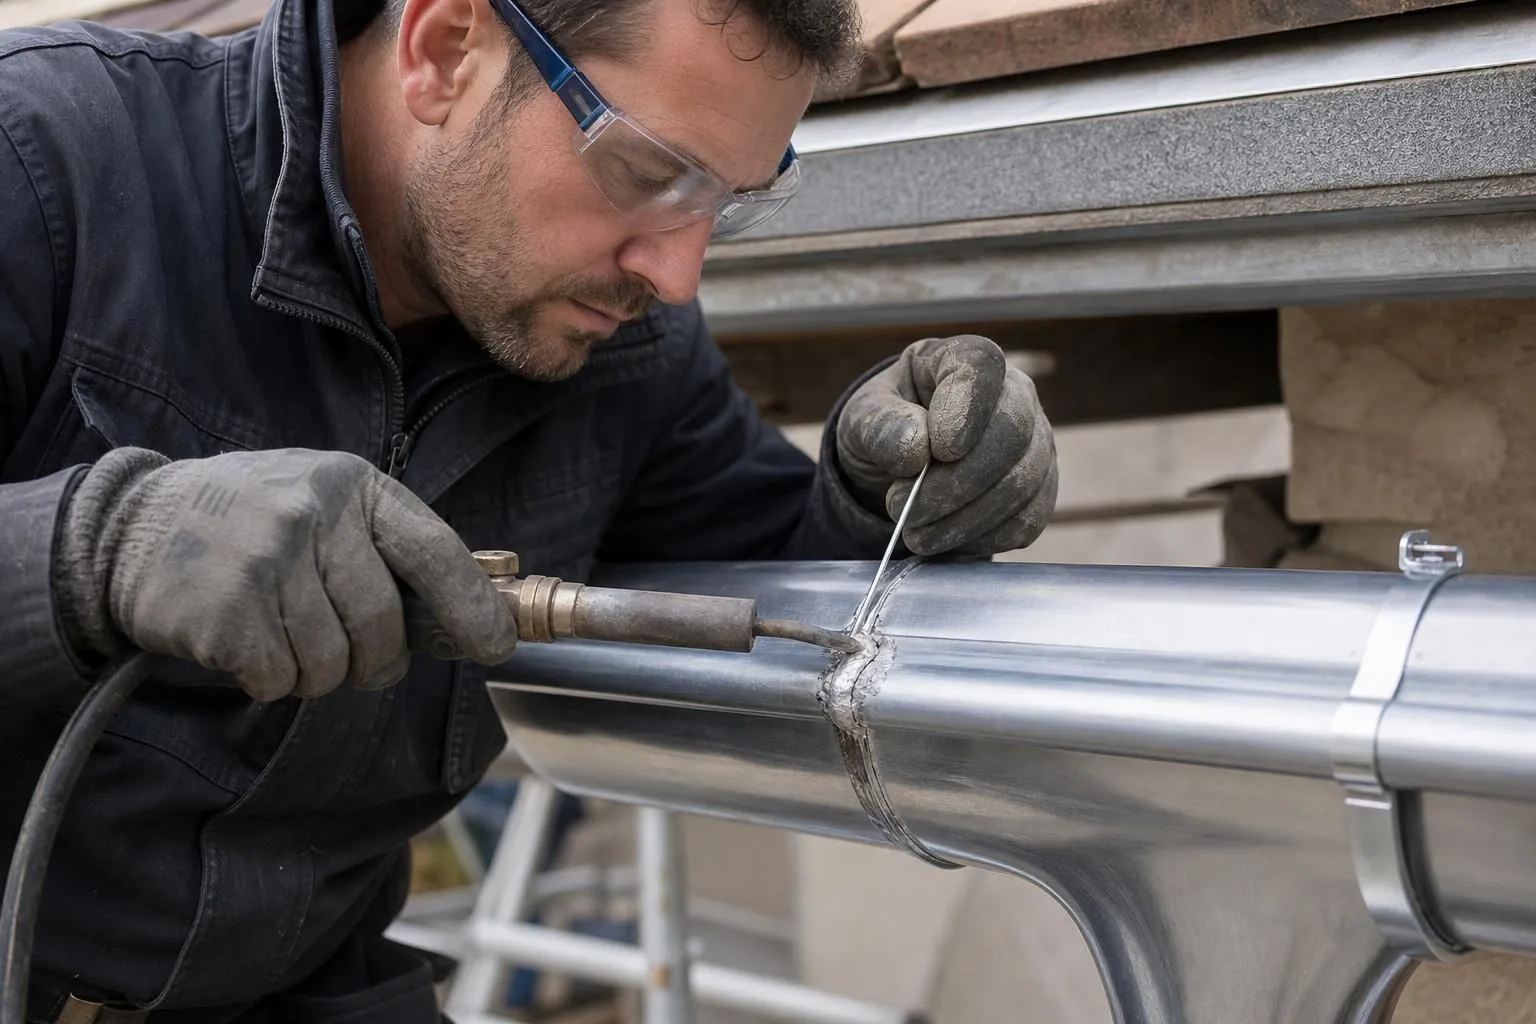
Le point à retenir est simple : sur la zinguerie courante, il ne s’agit généralement pas de faire fondre le zinc support, mais d’y faire adhérer un métal d’apport grâce à une température contrôlée. Cette logique de brasure gouttière protège la tôle et conserve sa tenue mécanique. Un raccord propre, lisse et légèrement bombé est souvent le signe d’un travail régulier, alors qu’un joint granuleux ou noirci annonce déjà un défaut de mouillage ou une chauffe excessive.
Sur chantier de rénovation, un cas revient souvent : une ancienne jonction qui a reçu un mastic de dépannage. Ce type de réparation tient peu dans le temps sur un support soumis aux variations thermiques. Revenir à une liaison métallique reste la solution la plus durable pour retrouver l’étanchéité zinc attendue sur une descente d’eaux pluviales ou une ligne pendante.
À lire également…


Quel matériel choisir pour souder du zinc sans détériorer la gouttière
Le choix des outils conditionne directement la qualité du travail. Pour la zinguerie, le fer à souder de couvreur reste une référence sur de nombreux raccords, car il diffuse une chaleur plus régulière qu’une flamme mal maîtrisée. Un chalumeau peut convenir, mais il exige davantage d’expérience afin d’éviter les points de surchauffe qui fragilisent la tôle.
Les consommables doivent aussi être cohérents entre eux. Le flux, appelé aussi décapant, sert à lever les oxydes de surface et à favoriser l’accrochage du métal d’apport. La baguette ou le fil d’étain, avec ou sans cuivre selon la formulation, doit correspondre à l’usage recherché et au mode opératoire retenu. Un assortiment improvisé produit souvent un joint terne, poreux ou insuffisamment mouillé.
| Équipement | Usage principal | Repère technique | Point de vigilance |
|---|---|---|---|
| Fer à souder de zingueur | Assemblage et reprise locale | Chauffe régulière adaptée aux petits raccords | Pane propre et bien étamée |
| Chalumeau réglable | Travaux ponctuels ou zones spécifiques | Montée en température rapide | Risque élevé de surchauffe |
| Flux décapant spécial zinc | Préparation chimique avant apport | Favorise l’adhérence du métal d’apport | À nettoyer après intervention si nécessaire |
| Baguette étain-cuivre ou alliage adapté | Constitution du joint | Fusion autour de 230 à 250 °C selon alliage | Compatibilité avec la méthode employée |
| Brosse métallique fine | Désoxydation de surface | Retire oxydes et salissures | Ne pas trop agresser la tôle |
| Gants, lunettes, ventilation | Protection opérateur | EPI indispensables | À prévoir avant allumage |
Pour visualiser les gestes de base, une démonstration vidéo aide souvent à comprendre l’angle d’attaque du fer et le rythme d’avance sur le joint.
Préparation des surfaces : l’étape qui décide de la tenue du joint
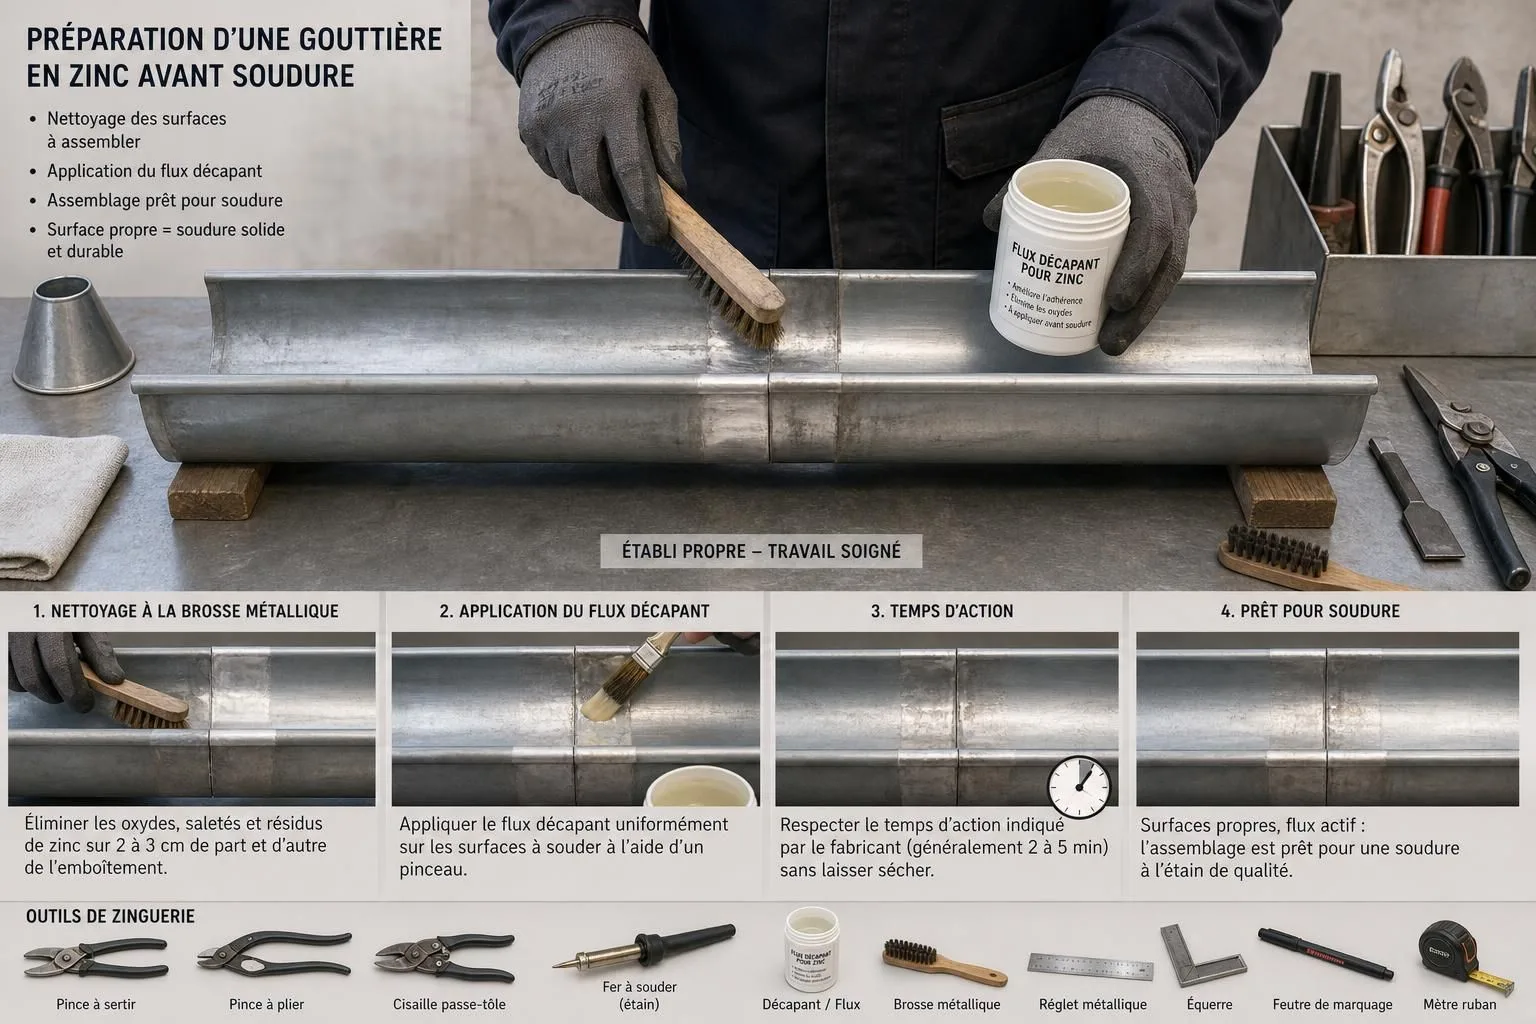
Un zinc sale, gras ou trop oxydé refuse la brasure. La préparation commence donc par un nettoyage mécanique modéré à la brosse métallique ou à l’abrasif fin, uniquement sur la zone utile. L’objectif n’est pas de creuser la tôle, mais de retrouver une surface saine, débarrassée des dépôts, de la patine irrégulière et des résidus d’ancien produit d’étanchéité.
Vient ensuite le décapage. Le flux spécifique désoxyde la surface juste avant la chauffe et améliore le mouillage du métal d’apport. Si la zone reste humide, poussiéreuse ou polluée par des traces de silicone, la soudure tire mal et se rétracte. C’est pourquoi le séchage et le contrôle visuel avant allumage doivent être systématiques. Une préparation rigoureuse fait gagner du temps au moment de l’assemblage.
Sur une gouttière ancienne, la difficulté augmente dès que la patine est épaisse ou que le zinc a déjà subi plusieurs réparations. Dans ce cas, il faut parfois déposer un petit tronçon, reformer une pièce de reprise, puis ressouder sur du métal redevenu sain. Chercher à souder sur une base affaiblie conduit souvent à une reprise rapide du désordre.
- Dégraisser et dépoussiérer la zone à traiter.
- Éliminer les oxydes sans amincir la tôle.
- Mettre les pièces en recouvrement propre et stable.
- Appliquer le flux juste avant la chauffe.
- Vérifier l’absence totale d’humidité avant intervention.
Techniques de soudage sur gouttière en zinc : gestes, température et progression
Parmi les techniques de soudage adaptées à la gouttière en zinc, le brasage tendre reste la plus courante. Le principe consiste à chauffer la zone jusqu’à permettre au métal d’apport de fondre et de filer dans le joint, sans atteindre la température de fusion du support. Le zinc fondant à environ 419 °C, travailler autour de 230 à 250 °C pour l’alliage d’apport crée une marge de sécurité, à condition de ne pas stationner trop longtemps au même point.
Le geste professionnel repose sur une chauffe indirecte et progressive. Le fer vient d’abord amener la bonne température au support, puis la baguette est présentée pour vérifier que le métal d’apport mouille correctement la surface. Si l’étain forme une bille qui roule, le support n’est pas prêt ou le décapage est insuffisant. Si le zinc se creuse ou bleuit excessivement, la chauffe est trop forte. Toute la difficulté est là : ni manque d’énergie, ni emballement thermique.
Pour un angle, une naissance ou une jonction longitudinale, la progression doit rester continue. Il faut tirer le cordon avec régularité, en maintenant un recouvrement suffisant entre les éléments. Une avance saccadée provoque des manques, tandis qu’un arrêt prolongé concentre trop de calories. Dans les ateliers de couverture, ce savoir-faire se voit immédiatement à l’aspect final du joint, plus encore qu’au temps passé.
Une seconde ressource vidéo peut être utile pour observer la vitesse de déplacement et la manière de charger le joint sans excès.
Réparer une gouttière en zinc fissurée ou percée avec une méthode durable
La réparation dépend de la nature du défaut. Une microfissure sur une zone encore saine se traite souvent après ponçage local, décapage et reprise à l’étain. En revanche, un percement lié à la corrosion ou à une eau stagnante ancienne demande parfois l’ajout d’une pièce de renfort en zinc. Cette pièce, ajustée avec un recouvrement adapté, doit être soudée sur tout son périmètre pour éviter que l’eau ne revienne par capillarité.
Sur le terrain, un cas typique concerne les naissances de descente. Les mouvements, le poids de l’eau et les feuilles accumulées mettent cette zone à rude épreuve. Lorsqu’une fuite apparaît à cet endroit, une simple reprise de surface suffit rarement si le métal est aminci. Il faut alors purger la partie malade, reformer le raccord et refaire la liaison. Une réparation solide ne cache pas le problème, elle le traite à sa source.
Après refroidissement, le contrôle s’effectue visuellement puis, si possible, par un essai à l’eau. Le joint doit rester continu, sans trou d’aiguille, sans fissure et sans décroché brutal. Cette vérification finale distingue une intervention provisoire d’un travail réellement pérenne.
Sécurité et erreurs fréquentes lors d’une soudure de gouttière en zinc
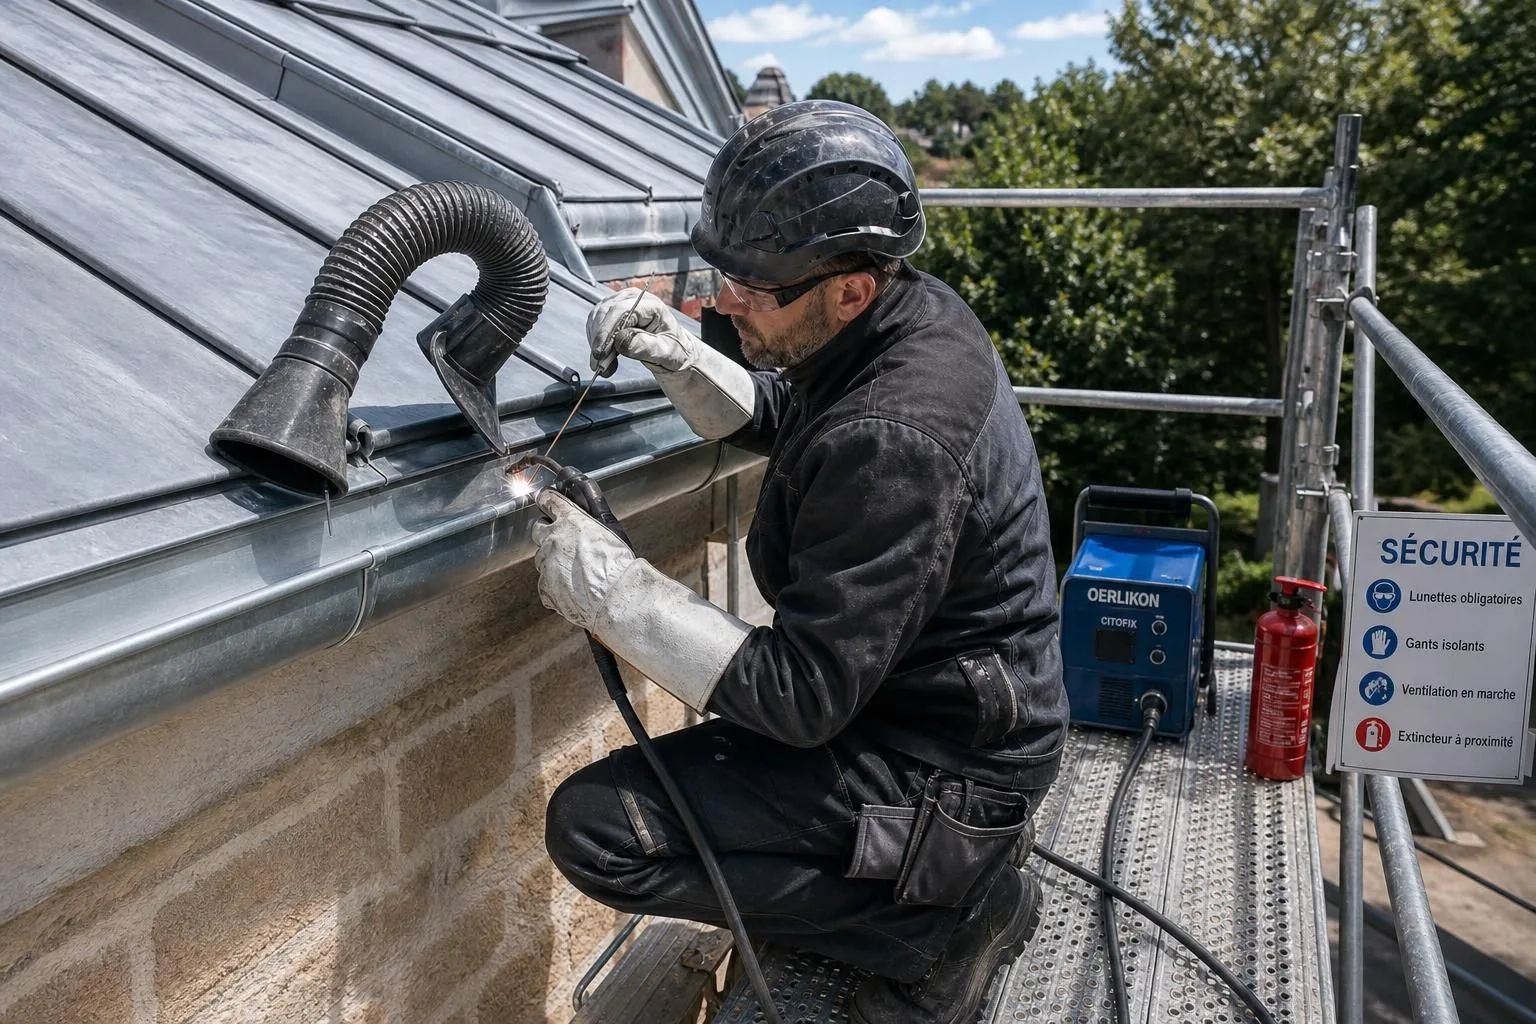
La sécurité soudure ne se limite pas au port des gants. Les fumées issues du décapant et du métal chauffé imposent une zone ventilée, surtout en cour intérieure, sous avancée de toit ou près d’un comble peu aéré. Les lunettes de protection évitent les projections, tandis qu’un support stable réduit le risque de chute, particulièrement lors d’un travail en rive de toiture. Une gouttière se répare parfois à hauteur d’homme sur tréteaux, mais souvent sur échelle ou échafaudage : ce contexte change tout.
Les erreurs les plus fréquentes sont bien connues en zinguerie. La première est la surchauffe, qui perce ou déforme le support. La deuxième est le défaut de préparation, à l’origine de joints qui n’adhèrent pas. La troisième consiste à surcharger en métal d’apport pour compenser un manque de technique. Un cordon épais n’est pas plus étanche ; il est souvent moins propre et plus fragile dans le temps.
Parmi les astuces soudure réellement utiles, une règle ressort : toujours faire un essai sur une chute de zinc avant de reprendre une partie visible. Ce réflexe permet d’ajuster la température, de vérifier la réaction du flux et d’évaluer la fluidité de l’alliage. Quelques minutes de test évitent bien des reprises sur l’ouvrage fini.
Faire durer la soudure et préserver l’étanchéité de la gouttière dans le temps
Une soudure réussie ne dispense pas d’entretien. Les feuilles mortes, les aiguilles de pin et les boues fines retiennent l’humidité et accélèrent l’usure des zones déjà sollicitées. Un nettoyage périodique de la gouttière, en particulier après l’automne et après les épisodes venteux, prolonge nettement la durée de vie des assemblages. Cette logique d’entretien vaut autant pour une maison ancienne que pour une rénovation récente.
Dans les secteurs exposés, notamment en ambiance saline ou sous forte pollution urbaine, une inspection plus régulière des joints s’impose. L’objectif n’est pas de chercher la perfection esthétique, mais de repérer tôt un amorçage de fissure, une stagnation anormale ou un début de corrosion ponctuelle. Une petite reprise localisée coûte peu et évite le remplacement d’un développé complet.
Le bon réflexe consiste donc à considérer la gouttière comme un ouvrage de finition technique, pas comme un simple accessoire de façade. Une ligne bien soudée, bien entretenue et correctement dimensionnée protège durablement maçonneries, débords de toit et menuiseries contre les désordres liés à l’eau. C’est cette continuité entre pose, contrôle et maintenance qui fait la qualité réelle d’une zinguerie.